Un lubricante puede cumplir visualmente y aun así comprometer un sistema hidráulico, una caja de engranes o una línea de producción. Por eso, entender cómo validar un lote lubricante no es una tarea administrativa: es un control operativo que confirma que el producto recibido corresponde a la especificación aprobada, conserva su integridad y puede entrar a servicio sin introducir riesgos innecesarios.
Para mantenimiento, calidad y compras, la validación debe responder tres preguntas concretas: ¿el lote es el producto correcto?, ¿cumple los parámetros críticos?, ¿llegó en condiciones que preservan su desempeño? La respuesta no depende de una sola prueba. Requiere revisar documentación, inspeccionar el embarque, tomar una muestra representativa y comparar resultados contra criterios previamente definidos.
Cómo validar un lote lubricante desde la recepción
La validación comienza antes de abrir un tambor, tote o pipa. El primer filtro es la trazabilidad documental. Cada entrega debe estar asociada con una orden de compra, una ficha técnica vigente, un certificado de análisis del lote y una identificación visible en el envase.
Revise que el nombre comercial, grado de viscosidad, tipo de base, nivel de desempeño y código interno coincidan con lo solicitado. Un aceite hidráulico ISO VG 46, por ejemplo, no debe liberarse como equivalente de un ISO VG 68 solo porque ambos sean aceites minerales. La viscosidad afecta la formación de película, la eficiencia energética, la respuesta de válvulas y el desgaste bajo carga.
El número de lote debe aparecer de forma consistente en el certificado de análisis, etiqueta, remisión y registro interno de recepción. Si existen discrepancias, el material debe quedar identificado como retenido hasta que el proveedor aclare el origen documental. La trazabilidad protege tanto la operación como la capacidad de investigar una desviación posterior.
También conviene verificar la fecha de fabricación, la vida útil recomendada y las condiciones de almacenamiento. Algunos productos formulados con aditivos específicos, emulsiones o componentes sensibles a la humedad requieren rotación y resguardo más controlados que un aceite base convencional. El criterio correcto depende de la química del producto y de la aplicación final.
Inspección física del embarque
Antes del muestreo, examine el estado de los recipientes. Busque golpes severos, sellos alterados, corrosión, tapas flojas, fugas, etiquetas ilegibles o señales de contaminación exterior. Un envase dañado no demuestra por sí mismo que el lubricante esté fuera de especificación, pero sí justifica elevar el nivel de revisión.
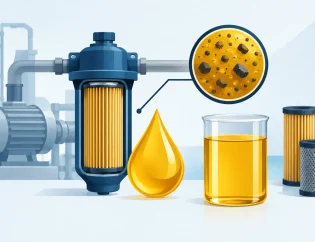
La apariencia del producto también aporta información útil. Cambios de color, turbidez, sedimentos, espuma persistente, separación de fases u olores inusuales pueden indicar contaminación, oxidación, mezcla accidental o problemas de almacenamiento. Sin embargo, la inspección visual no sustituye al análisis de laboratorio. Dos lotes con apariencia similar pueden diferir de forma relevante en viscosidad, contenido de agua o composición de aditivos.
En grasas lubricantes, además de revisar la homogeneidad, es conveniente observar si existe sangrado excesivo de aceite, endurecimiento, presencia de partículas o separación evidente del espesante. Para petrolatos, parafinas y especialidades industriales, la evaluación visual debe alinearse con atributos como color, consistencia, punto de fusión, contenido de aceite o penetración, según la especificación aplicable.
Muestreo: el resultado depende de la muestra
Un análisis confiable comienza con una muestra representativa. Tomar lubricante de la parte superior de un tambor puede ocultar agua o partículas que se han asentado en el fondo. Del mismo modo, muestrear una pipa sin considerar su homogeneidad puede producir resultados que no representan el volumen total recibido.
El procedimiento debe definir recipientes limpios y compatibles, herramientas libres de contaminación, volumen de muestra, puntos de toma, etiquetado y cadena de custodia. La muestra debe identificarse con producto, lote, fecha, proveedor, orden de compra, ubicación y nombre de quien realizó la toma.
Cuando el volumen recibido es significativo o el producto se destinará a un equipo crítico, resulta conveniente conservar una muestra testigo sellada. Esta práctica permite comparar el material original si aparece una desviación durante el almacenamiento o después de la puesta en operación.
Las referencias ASTM o los procedimientos internos de muestreo pueden orientar la técnica adecuada, pero el método debe adaptarse al tipo de envase, viscosidad y riesgo de la aplicación. No se muestrea igual una grasa NLGI 2, un aceite para turbinas ni una parafina fundida.
Pruebas que confirman la conformidad del lubricante
Los parámetros de liberación deben establecerse antes de recibir el lote. El certificado de análisis del proveedor es un documento esencial, pero en aplicaciones sensibles conviene verificar de manera independiente las propiedades que representan mayor riesgo para el proceso.
En aceites lubricantes, la viscosidad cinemática a la temperatura especificada suele ser uno de los controles principales. Una variación fuera del rango acordado puede revelar una mezcla incorrecta, una formulación desviada o contaminación con otro fluido. El índice de viscosidad puede ser relevante cuando el desempeño depende de cambios térmicos amplios.
El contenido de agua es otro indicador crítico, especialmente en sistemas hidráulicos, turbinas, compresores y equipos con alta exigencia de confiabilidad. El agua acelera corrosión, reduce lubricidad, favorece oxidación y puede afectar aditivos o filtros. El límite aceptable no es universal: depende de la tecnología del equipo, la criticidad y el tipo de aceite.
Según la aplicación, el plan de validación puede incluir número ácido, número base, punto de inflamación, densidad, demulsibilidad, tendencia a la espuma, liberación de aire, estabilidad a la oxidación y análisis infrarrojo por FTIR. En lubricantes con paquetes de aditivos definidos, el análisis elemental puede ayudar a verificar la presencia relativa de componentes como zinc, fósforo, calcio, magnesio o boro.
Para grasas, los controles habituales pueden considerar penetración trabajada, punto de goteo, estabilidad mecánica, separación de aceite, corrosión al cobre y comportamiento bajo carga. En formulaciones especiales, la compatibilidad con sellos, plásticos, elastómeros o metales puede ser tan decisiva como la consistencia.
No todas las pruebas deben aplicarse a cada lote. Analizar sin un propósito definido incrementa costo y tiempo sin mejorar necesariamente la decisión. Un programa bien diseñado prioriza las propiedades que pueden afectar seguridad, disponibilidad, desempeño y cumplimiento de la especificación del cliente.
Compare contra una especificación, no contra una expectativa
Un error frecuente consiste en liberar un material porque “se ve igual” al lote anterior o porque sus valores parecen razonables. La comparación válida se realiza contra una especificación aprobada, con límites, método de ensayo y unidades claramente definidos.
La ficha técnica suele indicar valores típicos, mientras que la especificación de compra debe establecer rangos de aceptación cuando aplique. Esta diferencia es clave. Un valor típico describe el desempeño esperado de una formulación; un límite de liberación determina si un lote puede ser aceptado para una aplicación concreta.
También es necesario considerar la incertidumbre del método y la repetibilidad del laboratorio. Una diferencia marginal no siempre demuestra una no conformidad, pero tampoco debe ignorarse. Cuando un resultado está cerca del límite, puede requerirse una segunda prueba, una muestra de confirmación o una revisión técnica conjunta con el proveedor.
Decisión de liberación, retención o rechazo
Una vez revisados documentos, envases y resultados analíticos, el lote debe recibir una disposición clara: liberado, retenido o rechazado. La liberación debe quedar registrada con fecha, responsable, criterios evaluados y ubicación de almacenamiento. Esta disciplina evita que producto pendiente de evaluación llegue por error a producción.
Si existe una desviación, la retención es preferible a una liberación condicionada sin controles. El área técnica debe determinar si el resultado afecta realmente la aplicación, si puede verificarse con análisis adicional o si corresponde solicitar reemplazo. Mezclar un lote cuestionado con inventario conforme para “diluir” una desviación elimina trazabilidad y amplifica el riesgo.
La investigación debe incluir el historial de transporte, condiciones de descarga, integridad de sellos, registros del proveedor y comparación con muestras de referencia. Si se confirma una no conformidad, documentar la causa y la acción correctiva permite prevenir recurrencias en entregas posteriores.
Convertir la validación en una ventaja operativa
La validación de lotes funciona mejor cuando compras, almacén, mantenimiento y calidad comparten el mismo criterio. Compras asegura que la orden incluya especificaciones completas; almacén controla identificación y segregación; calidad coordina muestreo y liberación; mantenimiento define qué propiedades tienen impacto directo en los equipos.
Para operaciones que requieren consistencia entre entregas, trabajar con un proveedor que pueda ofrecer trazabilidad, formulaciones controladas y soporte analítico reduce incertidumbre. Verlayn integra más de 30 tipos de análisis rigurosos previos al envasado y procesos respaldados por ISO 9001:2015, una capacidad especialmente relevante cuando el lubricante forma parte de un proceso crítico o de una formulación a medida.
Antes de autorizar el siguiente lote, conviene plantear una pregunta simple: si este material estuviera ligado a una falla de equipo, ¿la documentación y los controles disponibles permitirían demostrar qué se recibió, cuándo se liberó y bajo qué criterios? Si la respuesta es sí, la validación ya está protegiendo más que un inventario: está protegiendo la continuidad de la operación.